


Sebagai komponen inti yang sangat diperlukan dalam sistem kontrol industri modern, pengoperasian penggerak frekuensi variabel (VFD) yang stabil berdampak langsung pada efisiensi produksi dan keselamatan peralatan. Ketika malfungsi VFD terjadi, kemampuan untuk menentukan masalah dengan cepat dan akurat serta menerapkan tindakan penanggulangan yang efektif merupakan keterampilan penting yang harus dikuasai oleh personel pemeliharaan. Metodologi pemecahan masalah sistematis berikut untuk kesalahan umum VFD, menggabungkan pengalaman praktis dengan pertimbangan teknis utama, memberikan panduan komprehensif untuk diagnosis kesalahan.
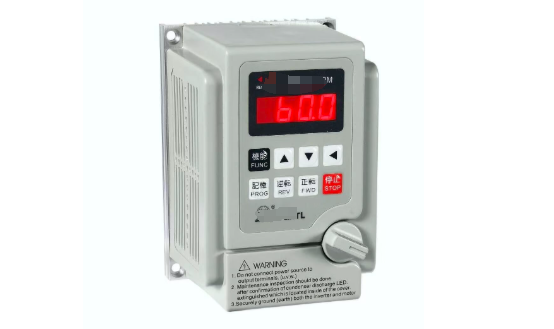
I. Inspeksi Visual dan Diagnosis Awal
1. Pengecekan Kondisi Fisik
Pertama, periksa penutup VFD dari perubahan bentuk, bekas luka bakar, atau panas yang tidak normal. Misalnya, dalam kasus pabrik kimia, personel pemeliharaan menemukan akumulasi debu yang parah di lubang ventilasi VFD, menyebabkan modul IGBT internal menjadi terlalu panas dan rusak. Membersihkan debu saluran udara secara teratur dan memeriksa pengoperasian kipas pendingin (segera mengganti kipas jika ada kebisingan atau penghentian yang tidak normal) dapat mencegah masalah tersebut.
2. Analisis Status Lampu Indikator
Inverter modern biasanya dilengkapi-indikator LED multi-warna. Lampu hijau yang stabil menunjukkan pengoperasian normal, sedangkan lampu merah berkedip mungkin menandakan gangguan arus lebih (misalnya, kode kesalahan seri Emerson TD3000 E008). Lampu kuning sering dikaitkan dengan kesalahan komunikasi. Konsultasikan manual peralatan untuk menafsirkan arti kode tertentu. Misalnya, kode "E.OC1" pada Mitsubishi FR-seri A800 menunjukkan arus berlebih yang terdeteksi selama akselerasi.
II. Pengukuran Parameter Listrik
1. Inspeksi Sisi Masukan
Gunakan multimeter untuk mengukur tegangan masukan tiga-fasa. Penyimpangan tidak boleh melebihi ±10% dari nilai pengenal. Studi kasus pabrik tekstil mengungkapkan bahwa fluktuasi tegangan jaringan yang menyebabkan hilangnya fase L1 memicu kesalahan "Kehilangan Fase Input" inverter (kode seri Siemens G120 F3003). Dianjurkan untuk menggunakan meteran RMS yang sebenarnya dan secara bersamaan memeriksa impedansi kontak pemutus sirkuit (biasanya<50mΩ).
2. Inspeksi Bus DC
With power disconnected (after 5 minutes of discharge), use a megohmmeter to test the insulation resistance between positive/negative bus bars and ground (standard value >5MΩ). Dalam kasus kegagalan motor pabrik vertikal pabrik semen, resistansi bus-ke-tanah hanya diukur sebesar 0,8MΩ, yang pada akhirnya menunjukkan isolasi tua pada modul resistor pengereman. Setelah dinyalakan,-periksa voltase bus; untuk model 380V, kisaran normalnya adalah 510-540VDC.
3. Diagnostik Sisi Keluaran
Use a clamp-on ammeter to measure three-phase output balance. Deviations >10% mungkin menunjukkan kerusakan IGBT. Dalam satu kasus, arus fasa U-tinggi yang tidak normal terjadi selama pengoperasian pompa, dikonfirmasi oleh deteksi sebagai sirkuit terbuka di lengan jembatan bawah IGBT fasa U. Disarankan untuk mengamati bentuk gelombang PWM menggunakan osiloskop; bentuk gelombang normal harus berupa gelombang persegi beraturan.
AKU AKU AKU. Pengujian Spesifik Komponen Utama
1. Pemeriksaan Kapasitor
Kapasitor elektrolitik yang rusak adalah sumber kesalahan yang umum. Ukur kapasitansi dengan pengukur kapasitansi (ganti jika peluruhan melebihi 20%), dan periksa juga apakah ada tonjolan di bagian atas kapasitor. Di pabrik baja, VFD sering kali melaporkan "DC di bawah-tegangan"; pemeriksaan menunjukkan nilai ESR kapasitor filter telah meningkat dari nilai pengenal 0,5Ω menjadi 3,2Ω.
2. Pengujian Modul IGBT
Uji menggunakan mode dioda:
● Forward and reverse resistance between Gate (G) and Emitter (E) must be >100kΩ.
● Penurunan tegangan maju antara Kolektor (C) dan Emitor (E) harus 0,3-0,7V.
Dalam kasus mesin cetak injeksi, korsleting terdeteksi antara terminal CE pada unit IGBT. Kesalahan teratasi setelah penggantian.
3. Inspeksi Papan Sirkuit
Poin pemeriksaan utama:
● Karakteristik masukan/keluaran optokopler rangkaian driver (misalnya, PC929).
● Penyimpangan-titik nol pada sensor arus (sensor efek Hall).
● Adanya bekas luka bakar pada foil tembaga PCB.
Gunakan kaca pembesar untuk memeriksa sambungan solder dingin. Dalam satu kasus, hilangnya pulsa terjadi karena retaknya sambungan solder pada papan driver.
IV. Verifikasi Perangkat Lunak dan Parameter
1. Pencadangan dan Perbandingan Parameter
Jika terjadi kegagalan mendadak, pertama-tama ekspor parameter saat ini untuk dibandingkan dengan cadangan. Inverter salah satu lini produksi secara keliru disetel dengan nilai "peningkatan torsi" yang terlalu tinggi, sehingga menyebabkan motor menjadi terlalu panas. Pengoperasian normal dilanjutkan setelah mengembalikan default pabrik. Berikan perhatian khusus apakah data pelat nama motor (daya/tegangan/arus) dimasukkan secara akurat.
2. Analisis Catatan Kesalahan
Ambil catatan kesalahan historis inverter (misalnya, ABB ACS880 menyimpan hingga 50 entri) untuk menganalisis kondisi pengoperasian selama terjadinya kesalahan. Dalam kasus sentrifugal, catatan mengungkapkan beberapa alarm "kelebihan beban" terjadi selama fase akselerasi, yang pada akhirnya memastikan adanya gangguan transmisi mekanis.
3. Penerapan Perangkat Lunak Alat Diagnostik
Gunakan perangkat lunak-khusus pabrikan (misalnya, Danfoss DriveWindow) untuk pemantauan online guna mengamati kurva-waktu nyata dari parameter penting seperti suhu dan arus. Dalam satu contoh, analisis perangkat lunak menunjukkan setelan frekuensi pembawa yang tidak tepat yang menyebabkan getaran frekuensi tinggi.
V. Inspeksi Lingkungan dan Beban
1. Penilaian Adaptasi Lingkungan
Periksa lingkungan instalasi:
● Suhu (kisaran ideal: -10 derajat hingga +40 derajat ).
● Kelembapan (<90% without condensation).
● Getaran (<0.5G).
Sebuah pabrik di pesisir pantai mengalami korsleting pada papan kontrol karena korosi semprotan garam, sehingga memerlukan peningkatan peringkat perlindungan.
2. Verifikasi Karakteristik Beban
Memeriksa:
● Motor insulation resistance (>1MΩ).
● Torsi resistansi sistem transmisi mekanis.
● Memuat pengaturan rasio inersia.
Dalam kasus derek, kemacetan tali kawat menyebabkan kesalahan-torsi berlebih, yang diatasi melalui penyesuaian mekanis.
VI. Teknik Diagnostik Tingkat Lanjut
1. Aplikasi Pencitraan Termal Inframerah
Pindai inverter yang beroperasi; perbedaan suhu normal<15℃. One case revealed a 25℃ temperature difference across rectifier bridge arms; disassembly confirmed dried thermal paste.
2. Analisis Spektrum Getaran
Deteksi getaran abnormal melalui akselerometer. VFD kipas menyebabkan resonansi mekanis karena harmonik keluaran, diselesaikan dengan menyesuaikan frekuensi pembawa.
3. Deteksi Interferensi EMC
Gunakan penganalisis spektrum untuk memeriksa:
● Masukkan-konten harmonik samping (THD < 5%).
● Output-sisi dv/dt (disarankan < 1000V/μs).
Kasus kerusakan PLC berasal dari inverter yang tidak memiliki reaktor keluaran.
VII. Pohon Keputusan Pemeliharaan
Tetapkan proses penanganan berjenjang:
Kesalahan Tingkat 1 (Kesalahan parameter/kesalahan operasional) → Reset segera.
Kesalahan Tingkat 2 (Penuaan kapasitor/Kerusakan kipas) → Perawatan terjadwal.
Kesalahan Level 3 (Kegagalan IGBT/Board burnout) → Perbaikan profesional.
Pabrik otomotif tertentu mengurangi waktu penyelesaian kesalahan rata-rata dari 8 jam menjadi 2 jam dengan menggunakan proses ini.
Kesimpulan
Diagnosis kesalahan inverter harus mengikuti prinsip "dari eksternal ke internal, dari sederhana ke kompleks", dikombinasikan dengan metode empat-langkah "mengamati, mendengarkan, menanyakan, dan mengukur". Perusahaan disarankan untuk membangun sistem pemeliharaan preventif, termasuk:
● Perawatan triwulanan (penghapusan/pengikatan debu).
● Inspeksi tahunan (kapasitor/isolasi).
● Overhaul tiga tahunan (penggantian komponen yang sudah tua).
Metode inspeksi sistematis dan strategi pemeliharaan ilmiah secara signifikan meningkatkan keandalan operasional PKS. Praktek menunjukkan bahwa pemeliharaan terstandar mengurangi tingkat kegagalan VFD lebih dari 60% dan memperpanjang masa pakai rata-rata 3-5 tahun. Personil pemeliharaan harus terus memperbarui basis pengetahuan mereka, khususnya mengenai teknik pengujian perangkat listrik SiC baru, untuk mengimbangi kemajuan teknologi.